Неотмеченный износ инструмента при литье пластмасс под давлением приводит к затратам на компаундирование: вспышкам, несоответствию размеров и неожиданным простоям производства. Вы можете быстро потерять контроль над стабильностью процесса, когда формы незаметно разрушаются. Уровень брака деталей растет еще до того, как кто-либо заметит основную причину. Традиционная метрология сталкивается со сложными поверхностями произвольной формы пресс-форм. Машины для измерения фиксированных координат (КИМ) или ручные измерительные приборы требуют вытаскивания инструмента из пресса. Они разрушают производственный цех и предлагают ограниченные данные. Вывод инструмента из эксплуатации создает неприемлемые узкие места на производстве.
3D-сканирование обеспечивает быстрое и упреждающее картирование износа посредством анализа отклонений от CAD к детали. Однако выбор правильного оборудования имеет решающее значение для получения достоверных данных о обработанной стали. Тип и разрешение лазера определяют качество результатов контроля. Применяя оптическую метрологию, производители превращают «слепую зону» в строго контролируемый рабочий процесс. Вы узнаете, как именно использовать эту технологию для эффективного мониторинга состояния плесени.
Ключевые выводы
Эффективность рабочего процесса: карты износа при 3D-сканировании накладываются на реальные данные сетки на номинальные модели САПР, создавая интуитивно понятные цветные 3D-карты отклонений поверхности.
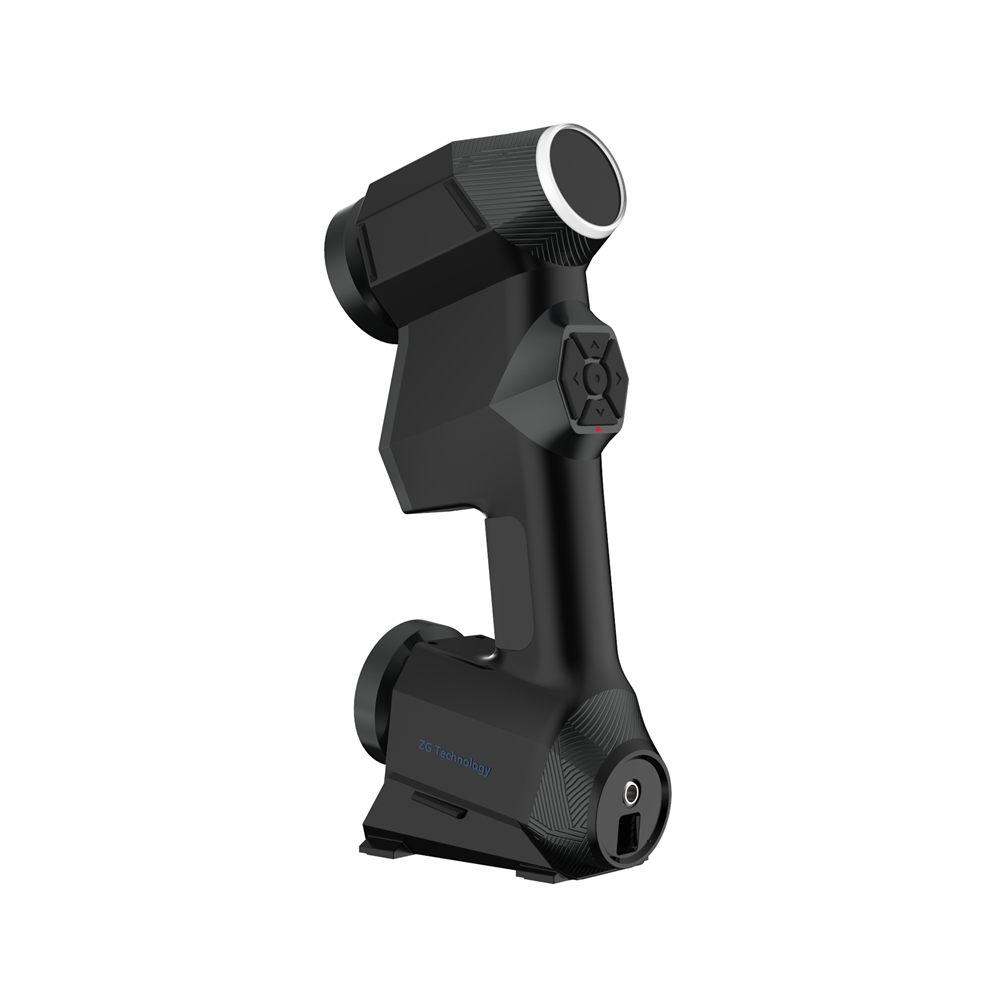
Требования к оборудованию: для точного сбора данных без применения вредных спреев-проявителей для обработки отражающей инструментальной стали необходим интеллектуальный портативный синий лазерный 3D-сканер .
Основное внимание при оценке: при выборе 3D-сканера для проверки пресс-форм покупатели должны учитывать объемную точность, разрешение сетки на острых краях (линии разъема/ворота) и совместимость программного обеспечения..
Реальность реализации: для достижения успеха необходимо признать ограничения прямой видимости в глубоких полостях и инвестировать в надлежащее обучение программному обеспечению для контроля.
Коммерческие затраты на несопоставленный износ пресс-форм
Абразивные смолы неизбежно разрушают литниковые системы, углы уклона и линии разъема. Такие материалы, как нейлон со стеклонаполнителем, при высоком давлении впрыска действуют как наждачная бумага. Термоциклирование вызывает микроскопическую усталость поверхности за тысячи выстрелов. Экстремальные силы зажима медленно разрушают деликатные перекрытые участки. Если вы не отобразите это постепенное ухудшение, вы столкнетесь с внезапными скачками в дефектных деталях. Неотмеченный износ вынуждает инженеров-технологов искусственно изменять давление впрыска. Это временное исправление в конечном итоге приводит к сильной вспышке или коротким кадрам. Основная проблема остается скрытой внутри разрушенной полости формы.
Устаревшие методы контроля накладывают серьезные ограничения на современные производственные цеха. Высокоточные стационарные КИМ требуют снятия пресс-формы с производства. Это создает серьезные узкие места в производстве. КИМ собирают дискретные точки данных с помощью сенсорных датчиков. Они не могут легко нанести на карту полные органические поверхности или сложные полости произвольной формы. В конечном итоге вы получите «слепые пятна» в своих данных. В качестве альтернативы визуальный осмотр и заливка смолой дают субъективные результаты. Технические специалисты полагаются на физические ощущения или визуальные догадки. Этот подход неповторяем. В нем полностью отсутствуют поддающиеся количественной оценке данные, необходимые для процедур профилактического обслуживания.
Современное метрологическое решение должно соответствовать конкретным критериям эксплуатационного успеха. Оборудование должно быть портативным. Техническим специалистам необходимо использовать его непосредственно в цехе или рядом с печатной машиной. Он должен обеспечивать точность до миллиметра, чтобы улавливать микроскопические потери материала. Кроме того, он должен собирать полные данные со всей поверхности. Изолированные точки соприкосновения просто не обеспечивают достаточного контекста для сложных инструментов. Сохраняя всю геометрию, инженеры могут обнаружить каскадные закономерности износа.
Сравнение метрологии контроля пресс-форм
Метрологический метод
Плотность данных
Портативность
Время установки
Лучшее приложение
Фиксированная КИМ
Низкий (Дискретные точки)
Нет (только лаборатория)
Высокий
Абсолютные геометрические допуски
Визуал/Кастинг
Субъективный
Высокий
Низкий
Быстрая проверка годности/непроходимости
Оптическое 3D-сканирование
Высокий (Сетка по всей поверхности)
Высокий (Цех)
Низкий
Комплексное картирование износа
Шаг за шагом: картографирование отклонений поверхности с помощью 3D-сканера
Первый этап требует тщательного сбора данных. Вы начинаете со сканирования компонентов инструмента. Использование 3D-сканера для проверки пресс-форм позволяет быстро фиксировать физическую геометрию. Лазер проходит через изношенную полость пресс-формы, стержень и скользящие компоненты. Камеры отслеживают деформации лазерной линии. Аппаратное обеспечение преобразует эту оптическую обратную связь в облако точек высокой плотности. Встроенное программное обеспечение мгновенно объединяет эти точки в непрерывную цифровую поверхность. Вы фиксируете миллионы точных измерений за считанные минуты.
Далее вы переходите к выравниванию и регистрации. Вы импортируете необработанные данные сканирования в специальное программное обеспечение для проверки. Стандартные программы включают Geomagic Control X или PolyWorks. Программное обеспечение накладывает отсканированную сетку на исходный номинальный файл САПР. Обычно сначала выполняется выравнивание наилучшего соответствия, чтобы увидеть общее отклонение. Для инструментов выравнивание на основе базовых данных часто является более важным. Вы выравниваете скан, используя необработанные опорные поверхности или монтажные пластины. Это точно имитирует то, как форма находится внутри литьевого пресса.
Анализ отклонений составляет основу процесса картирования износа. Программное обеспечение создает яркую топологическую цветную трехмерную карту. Этот визуальный инструмент делает сложные метрологические данные мгновенно понятными.
Зеленый: области, окрашенные в зеленый цвет, идеально соответствуют заданному диапазону допуска. Геометрия соответствует файлу CAD.
Красный/Желтый: теплые цвета указывают на положительное отклонение в месте добавления материала. На пресс-форме это обычно означает скопление полимера, запекание газов или ржавчину.
Синий: холодные цвета обозначают отрицательное отклонение, связанное с потерей материала. Это указывает на критический износ инструмента, абразивную эрозию или ударное повреждение.
Наконец, вы должны преобразовать эти визуальные данные в практические отчеты. Вы можете экспортировать определенные 2D-сечения для проверки углов уклона. Вы можете получить точные измерения GD&T для критических размеров литника. Отслеживание этих данных о тенденциях износа на протяжении нескольких производственных циклов имеет жизненно важное значение. Он точно определяет, когда пресс-форма нуждается в профилактическом обслуживании. Данные подскажут вам, следует ли запланировать локальную лазерную сварку, полировку поверхности или полную замену полостей.
Почему интеллектуальный портативный синий лазерный 3D-сканер является метрологическим стандартом
Не все технологии 3D-сканирования хорошо работают с инструментальной сталью. Старые системы структурированного освещения серьезно страдают от сильно отражающих поверхностей. Обработанная инструментальная сталь P20 или H13 рассеивает стандартные световые узоры. Чтобы исправить это, операторы часто применяют матирующие спреи-проявители. Эти спреи создают фатальный недостаток в прецизионных пресс-формах. Они добавляют микроскопические слои толщины к поверхности. Типичный меловой спрей добавляет от 5 до 15 микрон искусственного материала. Это немедленно аннулирует ваши метрологические измерения на микронном уровне.
Современное оборудование решает эту оптическую проблему самостоятельно. Умный портативный синий лазерный 3D-сканер использует гораздо более короткую длину волны. Синий свет значительно минимизирует спекл-шум. Лазер высокой интенсивности разрезает блестящие блики и темные поверхности. Вам не нужно применять разрушающие спреи-проявители. Сканер фиксирует необработанную, первозданную стальную поверхность в том виде, в котором она существует.
Портативность полностью меняет среду контроля. Портативные системы позволяют техническим специалистам составить карту износа непосредственно в цеху. Фабричные условия известны своей суровостью. Литьевые прессы вызывают сильную вибрацию пола. Температура вблизи систем охлаждения резко колеблется. Ручные сканеры противостоят этому за счет динамической привязки. Вы накладываете небольшие оптические мишени на основу формы. Сканер постоянно рассчитывает свое положение относительно этих целей. Если мимо проезжает вилочный погрузчик и трясет пол, сканер автоматически компенсирует это. Данные остаются полностью заблокированными и точными.
Скорость получения данных определяет истинную ценность ручного сканирования. Традиционная метрология требует утомительного логистического планирования. Перемещение блока инструментов весом 5000 фунтов в метрологическую лабораторию с контролируемой температурой отнимает много времени. Ручные сканеры полностью исключают этот транспорт. Вы подносите сканер к печатной машине, собираете данные и создаете карту цветов. Вы принимаете решения по техническому обслуживанию за считанные минуты, а не дни.
Основные критерии оценки инструментальных сканеров высокого разрешения
Оценка оборудования сканирования требует понимания разницы между разрешением и объемной точностью. Объемная точность обеспечивает правильность общих макроразмеров инструментального блока по всей его длине. Однако разрешение определяет способность сканера фиксировать микрообъекты. Формы имеют чрезвычайно острые края, тонкую микротекстуру и сложные вентиляционные отверстия. Если вашему сканеру не хватает разрешения, эти острые углы в данных будут выглядеть закругленными. Инвестирование в лазерный 3D-сканер высокого разрешения является обязательным. Это гарантирует, что вы сможете точно проверять узкие радиусы, линии разъема и тонкую геометрию ворот.
Аппаратное обеспечение настолько полезно, насколько полезно его программная экосистема. Вы должны тщательно оценить совместимость. Проверьте, экспортирует ли сканер стандартные форматы сеток, такие как STL или PLY. Обеспечьте естественную интеграцию со стандартными программными платформами для проверки. Некоторые производители пытаются привязать вас к экосистеме проприетарного программного обеспечения. Это ограничивает вашу возможность обмениваться данными с внешними производителями инструментов. Системы с открытой архитектурой обеспечивают гораздо большую долгосрочную гибкость.
Скорость обработки данных сильно влияет на эффективность ежедневного рабочего процесса. Перед покупкой оцените возможности встроенной обработки оборудования. Современный интеллектуальный портативный синий лазерный 3D-сканер выполняет внутренние расчеты построения сетки. Он обрабатывает облако точек в режиме реального времени. Это значительно снижает вычислительную нагрузку на подключенный ноутбук. Цикл проверки резко ускоряется. Ваши специалисты по качеству тратят больше времени на анализ износа и меньше времени на ожидание индикаторов выполнения.
Основные показатели оценки
Метрика оценки
Целевая спецификация
Почему это важно для пресс-форм
Лазерный источник
Синий лазер (класс 2М или аналогичный)
Устраняет необходимость в распылении для увеличения толщины стали P20.
Разрешение сетки
от 0,02 мм до 0,05 мм
Сохраняет резкие линии разделения, не сглаживая важные края.
Объемная точность
Менее 0,05 мм на метр
Предотвращает смещение размеров больших блоков инструментов с несколькими полостями.
Программный вывод
Открытые форматы (STL, PLY, OBJ)
Гарантирует совместимость с Geomagic, PolyWorks или собственными САПР.
Реалии реализации: риски и операционные ограничения
Несмотря на свои преимущества, 3D-сканирование остается чисто оптической технологией. Он страдает от присущих ему ограничений прямой видимости. Лазер и камеры слежения должны физически «видеть» геометрию, чтобы составить ее карту. Глубокие, узкие полости представляют собой серьезную проблему. Каналы конформного охлаждения или серьезные подрезы будут исключены из данных сканирования. Когда угол становится слишком крутым, лазер не может вернуться к датчику. Для решения этой проблемы техники часто используют литейные составы. Вы заливаете смолу в глухое отверстие, отверждаете ее, извлекаете отливку и вместо этого сканируете физическую заглушку.
Кривая обучения программному обеспечению застает врасплох многие инженерные команды. Управление физическим сканером интуитивно понятно. Большинство технических специалистов справляются со сбором данных за несколько часов. Однако расширенная проверка сетки в CAD сложна. Настройка правильного выравнивания исходных данных требует глубоких знаний в области метрологии. Автоматизация рабочего процесса с помощью макросов требует значительной практики. Вам необходимо инвестировать в специальное обучение программному обеспечению для проверки, чтобы полностью реализовать преимущества оборудования.
Техническое обслуживание оборудования является еще одной важной реальностью внедрения. В цехах чувствительная оптика подвергается воздействию пыли, масла и ударов. Сканеры требуют тщательной и регулярной калибровки для поддержания сертифицированной точности. Процесс калибровки обычно занимает всего минуту с использованием прилагаемой платы артефактов. Кроме того, операторы должны осторожно применять оптические мишени. Размещение цели непосредственно над критической линией разъема скрывает эту геометрию при сканировании. Правильное размещение цели требует тщательного планирования, прежде чем нажать на спусковой крючок.
Заключение
Переход на 3D-сканирование для проверки пресс-форм превращает техническое обслуживание из игры в угадайку к предсказуемому процессу, управляемому данными. Анализируя карты отклонений с цветовой кодировкой, ваша команда сможет обнаружить микроскопический износ до того, как он приведет к серьезным производственным дефектам. Вы устраняете «слепые зоны» и значительно сокращаете время простоя печатной машины.
При определении логики включения в короткий список строго отдавайте приоритет технологии синего лазера для светоотражающей инструментальной стали. Требуйте высокое разрешение сетки для захвата тонких линий разъема и ворот. Кроме того, потребуйте живых демонстраций программного обеспечения с использованием ваших собственных сложных моделей САПР. Никогда не полагайтесь исключительно на идеально подготовленные испытательные образцы производителя.
Следующий ваш непосредственный шаг — запросить подтверждение концепции (POC) у производителей сканеров. Попросите их отсканировать одну из ваших изношенных форм прямо в цеху. Это подтверждает их заявления о точности, возможности обработки поверхности и скорость рабочего процесса в ваших конкретных условиях окружающей среды, прежде чем вы совершаете покупку.
Часто задаваемые вопросы
Вопрос: Может ли 3D-сканер измерить глубокие ребра и глухие отверстия в пресс-форме?
О: Только до определенного соотношения глубины и ширины. Поскольку лазерное сканирование требует прямой видимости от камер до лазерной линии, очень глубокие или узкие объекты могут привести к потере данных и потребовать альтернативных методов зондирования.
Вопрос: Нужно ли наносить сканирующий спрей на литьевые формы?
О: Как правило, нет, если вы используете современный синий лазерный сканер. Старые системы красного лазера или структурированного света часто требуют распыления для управления отражательной способностью, что приводит к неприемлемым отклонениям размеров (обычно добавляется 5-15 микрон толщины).
Вопрос: Насколько точны ручные лазерные сканеры по сравнению с традиционными КИМ?
Ответ: В то время как фиксированные КИМ остаются золотым стандартом абсолютной точности (часто менее 5 микрон), промышленные ручные лазерные сканеры обычно достигают точности от 0,02 мм до 0,04 мм, что более чем достаточно для картирования стандартного износа инструмента, обеспечивая при этом значительно превосходящую скорость и портативность.